
Kiến thức xi lanh thủy lực
Ty ben đặc, ty ben rỗng và ống nòng: 7 lưu ý chọn đúng
Ty ben đặc, ty ben rỗng và ống nòng xi lanh khác nhau trước hết ở vị trí làm việc. Ty đặc và ty rỗng mạ crom dùng làm phôi ty; mặt ngoài làm việc với phốt ty và bộ phận dẫn hướng. Ống nòng dùng làm thân xi lanh; lòng trong là bề mặt làm việc của phốt piston. Vì vậy, thấy một đoạn thép có lỗ rỗng chưa đủ để kết luận đó là ống nòng.
Khi đặt vật tư sửa ben, câu “lấy ống phi 60” rất dễ gây hiểu nhầm: phi 60 là đường kính ngoài hay đường kính lòng? Bài này giúp anh em xác định đúng loại phôi và chuẩn bị thông tin trước khi đặt cắt.
1. Bảng phân biệt ty ben đặc, ty ben rỗng và ống nòng
| Điểm so sánh | Ty ben đặc mạ crom | Ty ben rỗng mạ crom | Ống nòng xi lanh |
|---|---|---|---|
| Kết cấu phôi | Thanh tròn đặc | Dạng ống, có lỗ bên trong | Dạng ống làm thân xi lanh |
| Bề mặt cần chú ý | Mặt ngoài của ty | Mặt ngoài mạ crom; lòng trong theo yêu cầu thiết kế | Lòng trong, nơi phốt piston chuyển động |
| Kích thước đặt hàng | Đường kính ty × chiều dài phôi | Đường kính ngoài × đường kính trong × chiều dài phôi | Đường kính trong × đường kính ngoài × chiều dài phôi; ghi rõ thứ tự |
| Điểm cần kiểm tra | Bề mặt, độ thẳng, vật liệu, đầu gia công | Thêm chiều dày thành và kết cấu liên kết đầu ty | Dung sai lòng, độ tròn, bề mặt lòng, thành ống và kết cấu chịu áp |
Mẹo nhớ: chọn phôi ty thì chú ý mặt ngoài; chọn ống nòng thì chú ý lòng trong. Với xi lanh nhiều tầng hoặc kết cấu đặc biệt, một chi tiết có thể có thêm bề mặt làm việc khác, cần đối chiếu bản vẽ.
2. Ty ben đặc mạ crom: chọn theo ty đang làm việc
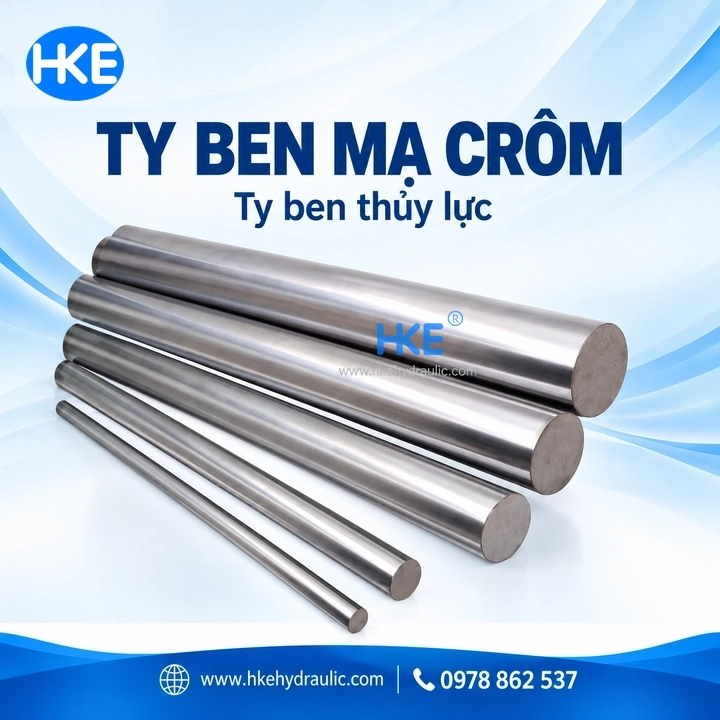
Ty ben đặc có tiết diện tròn đặc. Khi dùng làm ty piston, phần thân đi qua cụm phốt ở đầu xi lanh; đầu ty và đầu lắp piston được gia công theo thiết kế. Phôi cắt đúng chiều dài chưa có nghĩa là đã thành một ty hoàn chỉnh có thể lắp ngay.
Nếu thay ty cũ, hãy ghi riêng đường kính phần làm việc, chiều dài tổng, chiều dài đoạn ren, bậc vai và kiểu liên kết. Không lấy số đo tại vùng xước hoặc mòn làm kích thước danh nghĩa duy nhất.
Xem quy cách và yêu cầu đặt cắt tại ty ben thủy lực mạ crom HKE.
3. Ty ben rỗng: nhẹ hơn chưa có nghĩa là thay trực tiếp được ty đặc
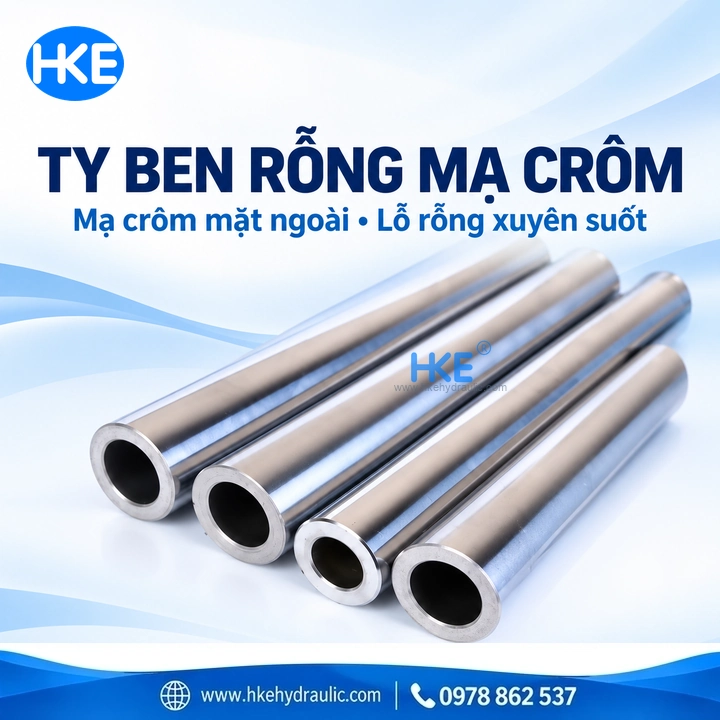
Ty rỗng có lỗ bên trong và bề mặt ngoài mạ crom. Với cùng vật liệu, chiều dài và đường kính ngoài, tiết diện rỗng có khối lượng nhỏ hơn tiết diện đặc. Tuy nhiên, khả năng chịu tải còn phụ thuộc kích thước lỗ, vật liệu, chiều dài làm việc và cách lắp.
Không thay ty đặc bằng ty rỗng chỉ vì cùng đường kính ngoài. Khi ty chịu nén, cần kiểm tra ổn định chống oằn; đồng thời xem xét tải lệch tâm, tải lặp và phần ren hoặc mối nối ở hai đầu. Đổi loại phôi là thay đổi thiết kế, không chỉ đổi tên hàng.
Ví dụ cách đọc quy cách ngoài 60 × trong 40 × dài 1000 mm: chiều dày thành là (60 − 40) / 2 = 10 mm. Ví dụ này dùng để đọc kích thước, không phải kết luận phôi chịu được một mức áp suất cụ thể.
Tra các cặp kích thước tại ty ben rỗng mạ crom và bảng quy cách HKE.
4. Ống nòng xi lanh: đừng chỉ nhìn bên ngoài
Ống nòng tạo phần thân bao quanh piston. Lòng ống cần có kích thước và trạng thái bề mặt phù hợp với cụm piston, phốt và dẫn hướng. Phôi ống nòng có thể được gia công lòng bằng honing hoặc công nghệ hoàn thiện phù hợp khác; cần xác nhận trạng thái cung cấp cụ thể.
Ống thép thông thường có đường kính gần giống chưa thể mặc nhiên dùng thay ống nòng đã gia công. Cũng không thể suy ra áp suất làm việc chỉ từ chiều dày thành: vật liệu, đầu nắp, ren, mối hàn, cổng dầu và tải làm việc đều liên quan.
Xem ống nòng xi lanh thủy lực HKE và bảng kích thước. Khi gửi yêu cầu, ghi rõ “trong” và “ngoài”, tránh chỉ gửi hai con số không có chú thích.
5. Đặt cắt vật tư: gửi đủ thông tin ngay từ đầu
- Tên loại phôi: ty đặc, ty rỗng mạ crom hay ống nòng xi lanh.
- Kích thước: đường kính ngoài, đường kính trong nếu có, chiều dài từng đoạn và số lượng.
- Chiều dài phôi hay thành phẩm: nếu còn tiện mặt, làm ren hoặc gia công đầu, cần thống nhất lượng dư trước khi cắt.
- Yêu cầu kỹ thuật: mác vật liệu, dung sai, trạng thái bề mặt và yêu cầu gia công theo bản vẽ nếu có.
- Ảnh hoặc bản vẽ: chụp toàn bộ chi tiết, hai đầu và vị trí đo; ghi đơn vị mm.
Mẫu gửi hỏi hàng:
Loại vật tư: ty rỗng mạ crom.
Đường kính ngoài: 60 mm; đường kính trong: 40 mm.
Chiều dài phôi cần cắt: 1000 mm/đoạn; số lượng: 2 đoạn.
Yêu cầu: báo quy cách có thể cung cấp, vật liệu và dung sai; xác nhận chiều dài cắt trước khi thực hiện.
Kích thước minh họa, không phải thông báo tồn kho.
HKE Hydraulic có cắt lẻ theo yêu cầu khách hàng. Anh em gửi kích thước và số lượng qua trang sản phẩm tương ứng để xác nhận khả năng cung cấp, chiều dài và báo giá.
6. Những nhầm lẫn dễ làm đặt sai phôi
- “Đều là ống rỗng nên dùng như nhau”: phải xác định bề mặt nào làm việc với phốt.
- “Mạ crom là đã tôi cứng”: lớp mạ và xử lý nhiệt nền thép là các thông tin khác nhau; cần hỏi riêng.
- “Càng bóng càng tốt”: độ bóng nhìn bằng mắt không thay cho kiểm tra bề mặt và dung sai theo yêu cầu của phốt.
- “Cắt bằng chiều dài ty cũ”: cần phân biệt chiều dài phôi, chiều dài thành phẩm và hành trình xi lanh.
- “Thay phốt sẽ hết chảy dầu”: cần kiểm tra cả vết xước, rỗ, độ cong ty và dẫn hướng; thay phốt không xử lý được mọi nguyên nhân.
7. Câu hỏi thường gặp
Ty ben rỗng có phải là ống nòng không?
Không thể gọi hai loại là một chỉ vì đều có lỗ. Ty rỗng mạ crom được chọn cho bề mặt ngoài làm việc; ống nòng được chọn cho lòng trong làm việc. Kết cấu đặc biệt cần xem bản vẽ.
Chỉ biết đường kính ty có đặt được phôi không?
Chưa đủ. Cần thêm chiều dài và số lượng; với ty rỗng cần đường kính trong. Nếu đặt gia công hoàn chỉnh, phải bổ sung kích thước đầu ty, ren và các bậc.
Có cần biết hành trình khi chọn ty không?
Có khi đánh giá thiết kế và khả năng chịu tải. Hành trình ảnh hưởng chiều dài ty vươn ra; tuy nhiên chiều dài phôi không bằng hành trình. Khi đặt cắt, dùng kích thước phôi đã xác định theo bản vẽ.
Để hiểu vị trí ty, piston và thân ống, đọc thêm xi lanh thủy lực: cấu tạo và nguyên lý.
Tài liệu tham khảo
- Ovako: thanh và ống mạ crom dùng cho ty piston.
- Ovako: các yếu tố kiểm tra chống oằn ty piston.
- Hydrapac: ví dụ ống nòng được gia công lòng và quy định dung sai trong.
Các tài liệu trên dùng để đối chiếu nguyên lý kỹ thuật, không phải chứng nhận xuất xứ hay thông số của hàng HKE. Mác thép, dung sai, độ nhám, độ cứng và lớp mạ được xác nhận theo từng loại hàng.
