
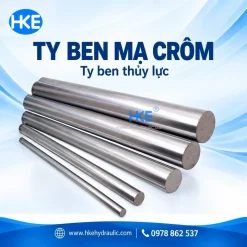
Ty ben thủy lực mạ crom – Cắt lẻ theo yêu cầu
Liên hệ
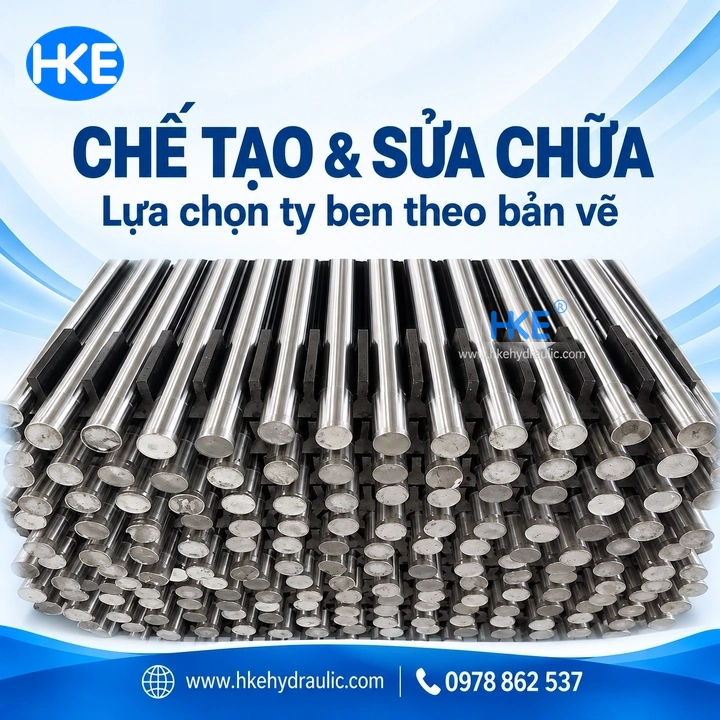
Ty ben thủy lực mạ crom – HKE cắt lẻ theo yêu cầu khách hàng. Đặt phôi theo đường kính, chiều dài cần cắt và số lượng; xác nhận loại ty thường hoặc tôi cao tần theo nhu cầu. Khi chọn hàng, đối chiếu mác thép, độ cứng, lớp mạ và yêu cầu gia công trên bản vẽ.
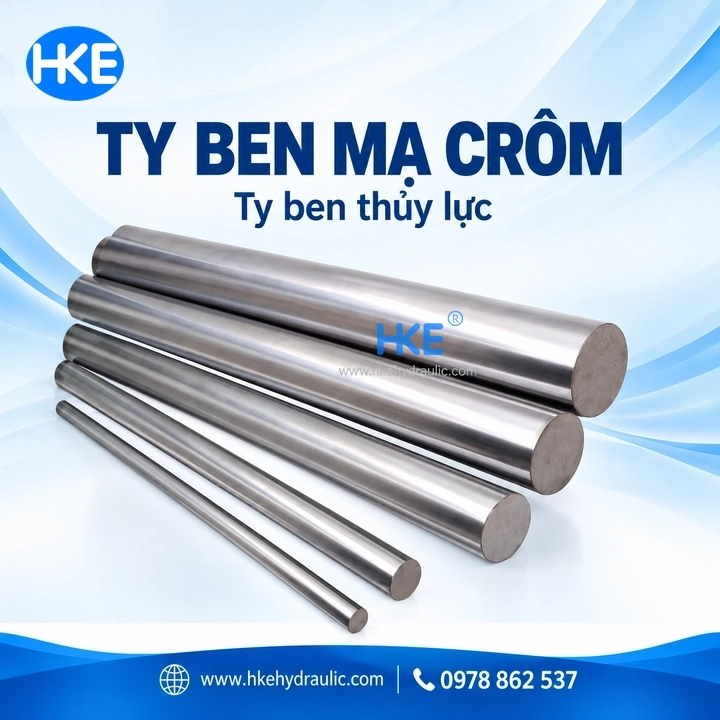
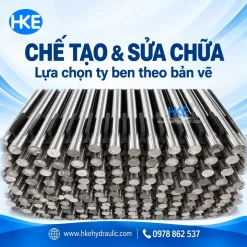
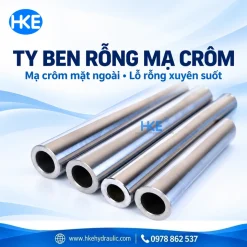
Ty ben thủy lực mạ crom là phôi dùng làm cần piston trong xi lanh. Một thanh ty đúng đường kính nhưng sai loại vật liệu, sai chiều dài hoặc thiếu thông tin đầu ren vẫn có thể khiến công việc gia công bị gián đoạn. HKE Hydraulic cắt lẻ ty ben theo yêu cầu khách hàng, giúp đặt chiều dài phù hợp với bản vẽ và kế hoạch chế tạo, sửa chữa.
Bài viết hướng dẫn phân biệt ty ben cứng, ty ben mềm, đọc thông số HRC và chọn phôi. Các số liệu ASO H&P bên dưới là tài liệu tham khảo kỹ thuật; thông số hàng cung cấp cần xác nhận theo đúng loại và lô hàng.
1. Giới thiệu ty ben thủy lực mạ crom
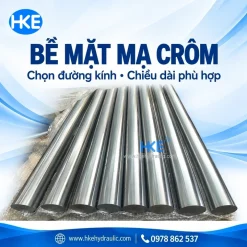
Ty ben mạ crom, còn gọi là ty xi lanh thủy lực hoặc ty piston, có bề mặt làm việc đi qua cụm dẫn hướng và phốt ty. Khi chọn phôi, cần quan tâm cả thép nền, trạng thái nhiệt luyện và chất lượng bề mặt sau mạ. Cách gọi “ty cứng” hoặc “ty mềm” chỉ là bước phân loại ban đầu, chưa thay thế được bảng thông số.
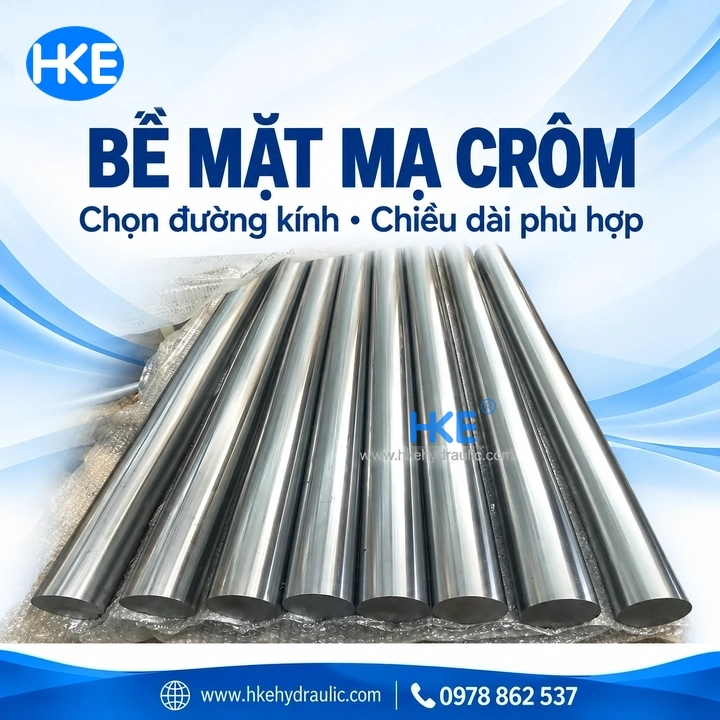
Tại HKE, khách hàng có thể đặt cắt lẻ theo chiều dài yêu cầu. Khi hỏi hàng, nên gửi đường kính, chiều dài phôi cần cắt, số lượng và yêu cầu loại ty. Nếu phôi còn phải tiện hai đầu, cần phân biệt chiều dài phôi với chiều dài hoàn thiện trên bản vẽ.
2. Thông số kỹ thuật: đọc đúng HRC, HV và độ nhám Ra
Catalogue ASO H&P, mục A-CHROME BAR trang 18–21, tách riêng độ cứng lớp crom, độ cứng thép nền và độ cứng vùng tôi cao tần. Không gộp cả ba thành một ô “độ cứng ty ben”.
| Thông số tham khảo ASO | Giá trị công bố | Ý nghĩa khi chọn ty |
|---|---|---|
| Độ cứng lớp crom | ≥900 HV0.1 | Độ cứng lớp mạ; không phải HRC của thép nền |
| Độ nhám bề mặt | Ra ≤0,20 µm | Thông số bề mặt làm việc, không chỉ đánh giá bằng độ sáng |
| Dung sai đường kính | ISO f7 | Phải đối chiếu đường kính hoàn thiện và bản vẽ lắp |
| Độ thẳng, Ø<20 mm | ≤0,3 mm/1.000 mm | Giới hạn sai lệch theo chiều dài |
| Độ thẳng, Ø≥20 mm | ≤0,2 mm/1.000 mm | Không nhầm thành 2 mm/m hoặc 3 mm/m |
| Độ tròn | Trong ½ khoảng dung sai đường kính | Không phải ½ đường kính thanh |
| Từ dư | ≤50 Gauss | Thông số riêng được nhà máy công bố |
Ví dụ về thép nền: với C45E ở dòng trạng thái giao hàng “–”, đường kính >19,05 đến 100 mm, catalogue ghi độ cứng ≥180 HB, độ bền kéo Rm ≥580 MPa, giới hạn chảy Rp0,2 ≥305 MPa và độ giãn dài A ≥16%. Các giá trị này thuộc dòng vật liệu được nêu, không áp dụng mặc định cho mọi ty mạ crom.
| Mác thép trong bảng tôi cao tần ASO | Độ cứng vùng thép tôi |
|---|---|
| C45E | ≥55 HRC |
| 1045 | ≥55 HRC |
| 20MnV6 | ≥42 HRC |
| 38MnVS6 | ≥55 HRC |
| 42CrMo4 | ≥55 HRC |
Nhà máy còn ghi chiều sâu lớp tôi. Riêng C45E, Ø20–22 mm có lớp tôi 1,2–1,5 mm; Ø25 mm là 1,5–1,7 mm; Ø30–88,9 mm là 1,5–2,0 mm. Vì vậy, thông tin “55 HRC” cần đi cùng mác thép và chiều sâu lớp tôi tương ứng.
Bảng thông tin cần gửi khi đặt ty ben cắt lẻ
| Nội dung | Khách hàng cần cung cấp |
|---|---|
| Đường kính ty | Đường kính theo bản vẽ; ghi thêm dung sai nếu có |
| Chiều dài cắt | Chiều dài phôi cần nhận, đơn vị mm |
| Loại ty | Ty thường hay ty tôi cao tần; mác thép nếu bản vẽ yêu cầu |
| Số lượng | Số đoạn cần cắt cho từng quy cách |
| Gia công tiếp theo | Chiều dài hoàn thiện, đầu ren, vai trục, lỗ nếu có |
| Yêu cầu riêng | Độ cứng, lớp mạ, độ nhám hoặc chứng từ cần xác nhận |
HKE tiếp nhận chiều dài cắt theo nhu cầu thực tế. Đường kính, loại ty và khả năng cung cấp từng quy cách được xác nhận khi báo hàng; bảng trên là hướng dẫn đặt phôi, không phải danh sách tồn kho.
3. Cấu tạo và nguyên lý hoạt động của ty xi lanh thủy lực
Về vật liệu, thanh ty gồm thép nền và lớp crom ngoài. Với phiên bản tôi cao tần, có thêm vùng thép được tôi cứng bề mặt dưới lớp mạ. Cần xác định thông số thuộc phần nào trước khi so sánh hai loại ty.
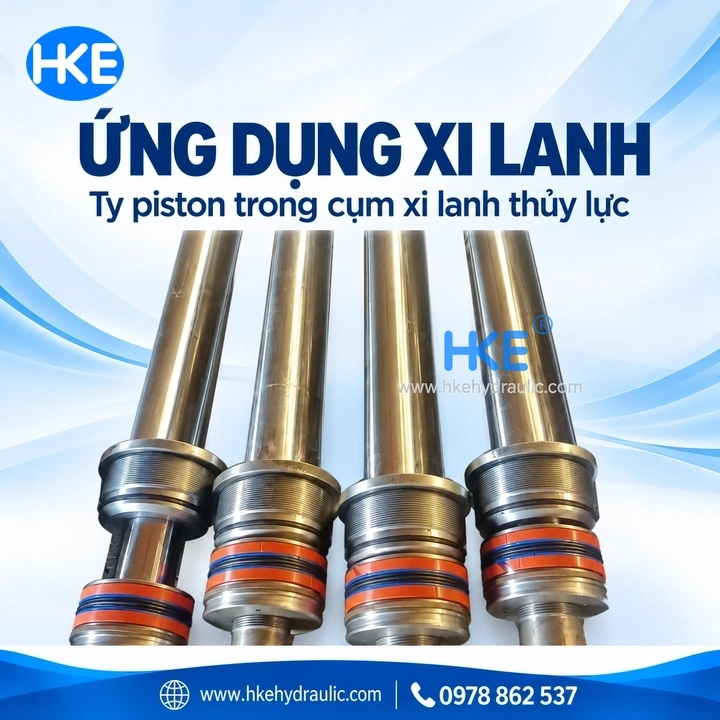
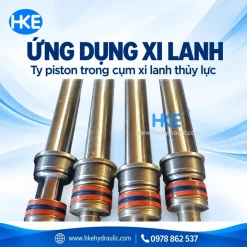
Trong xi lanh, ty liên kết với piston để truyền chuyển động và lực ra cơ cấu bên ngoài. Bề mặt ty chuyển động qua cụm dẫn hướng, phốt ty và phốt bụi. Phốt ty và phốt bụi có chức năng khác nhau; khi sửa chữa cần đối chiếu đúng cụm lắp theo thiết kế.
4. Ứng dụng thực tế của ty ben mạ crom
Ty piston được sử dụng trong các xi lanh phục vụ nâng hạ, đẩy kéo và máy ép. Mỗi thiết bị có chiều dài hành trình, kiểu liên kết và yêu cầu vật liệu riêng. Không chọn một loại phôi cho mọi ứng dụng chỉ vì cùng đường kính.
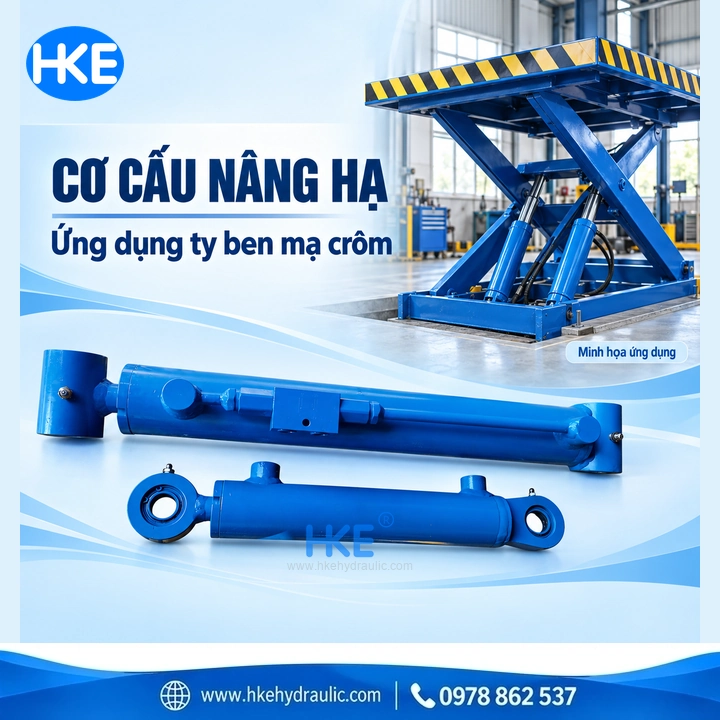
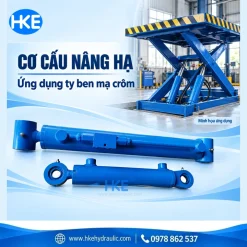
Cơ cấu nâng hạ: khi thay ty, cần đối chiếu bản vẽ, chiều dài hoàn thiện và kích thước đầu liên kết. Ảnh thể hiện ví dụ ứng dụng xi lanh, không xác định tải trọng hoặc thông số của thanh ty đang bán.
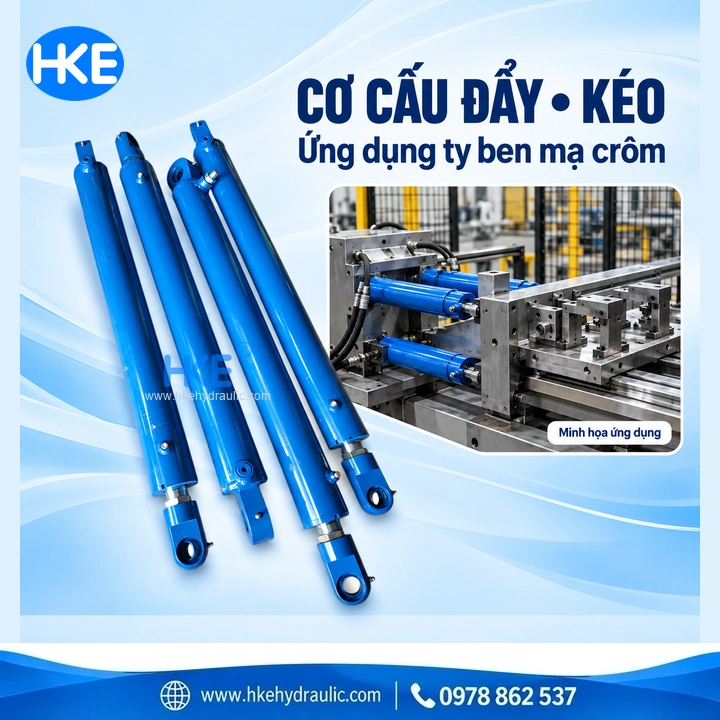
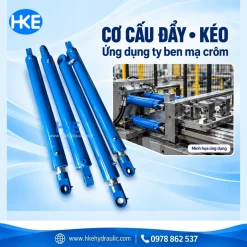
Cơ cấu đẩy kéo: cần kiểm tra chiều dài lắp, hành trình và vị trí hai đầu trước khi đặt cắt phôi. Gửi cả bản vẽ hoặc ảnh cụm lắp giúp trao đổi quy cách rõ hơn.
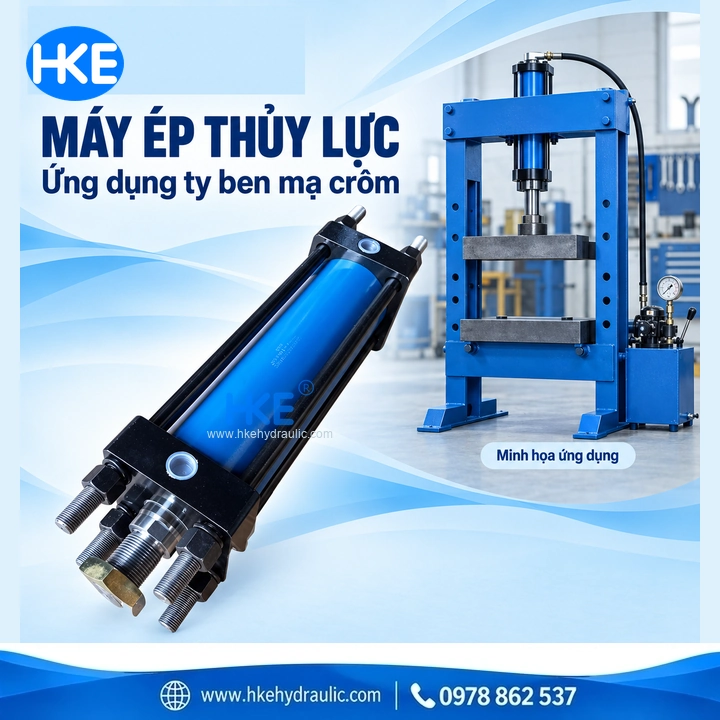
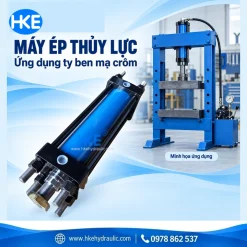
Máy ép thủy lực: chọn ty theo thiết kế xi lanh và yêu cầu cơ tính. Không suy ra tải ép hoặc áp suất cho phép chỉ từ độ cứng HRC của bề mặt.
5. So sánh ty ben cứng và ty ben mềm
| Tiêu chí | Ty ben mạ crom thường, hay gọi ty mềm | Ty ben tôi cao tần mạ crom, hay gọi ty cứng |
|---|---|---|
| Lớp ngoài | Có thể là lớp mạ crom cứng | Có lớp mạ crom cứng |
| Điểm cần phân biệt | Trạng thái thép nền và yêu cầu nhiệt luyện | Có vùng thép tôi cứng bề mặt |
| Thông số cần đối chiếu | Mác thép, cơ tính nền, dung sai, lớp mạ | Thêm HRC và chiều sâu lớp tôi |
| Khi đặt phôi gia công | Cung cấp bản vẽ và quy trình dự kiến | Báo rõ yêu cầu gia công để xét trạng thái tôi |
| Cách kết luận | Theo hồ sơ hàng thực tế | Theo hồ sơ hàng thực tế, không chỉ tên gọi |
“Ty mềm” không có nghĩa lớp crom mềm. Ngược lại, tên gọi “ty cứng” không tự xác định độ cứng của toàn bộ thanh. C45E cũng có dòng tôi cao tần trong catalogue ASO; không dùng quy tắc tuyệt đối “C45 luôn mềm, C55 luôn cứng”.
6. Ưu điểm nổi bật khi chọn đúng ty ben mạ crom
Giá trị của thanh ty nằm ở việc đáp ứng đúng yêu cầu: đường kính và dung sai phù hợp, bề mặt có thông số rõ ràng, trạng thái vật liệu tương ứng bản vẽ. Với nhu cầu mua phôi ngắn, dịch vụ cắt lẻ theo yêu cầu tại HKE giúp khách hàng đặt chiều dài cần dùng thay vì phải mua nguyên cây.
Catalogue ASO phân nhiều cấp lớp mạ. A-CHROME 20 có crom tối thiểu 20 µm và kết quả thử NSS 250 giờ/R9; A-CHROME 50 và 50ULTRA cùng tối thiểu 50 µm nhưng lần lượt công bố 500 và 1.500 giờ/R9. Điều này cho thấy chiều dày lớp mạ không phải thông tin duy nhất để đánh giá chống ăn mòn. Đây là kết quả thử nghiệm của từng dòng ASO, không phải tuổi thọ thực tế hay cam kết cho hàng HKE.
7. Lỗi thường gặp khi chọn và đặt cắt ty ben
| Lỗi khi đặt hàng | Cách làm rõ trước khi cắt |
|---|---|
| Chỉ ghi phi và chiều dài chung chung | Ghi riêng chiều dài phôi và chiều dài hoàn thiện |
| Ghi 55 HRC nhưng thiếu vị trí đo | Xác định vùng thép tôi, mác thép và chiều sâu lớp tôi |
| Nhầm 900 HV0.1 thành độ cứng HRC | Giữ đúng phương pháp và đơn vị nhà máy công bố |
| Chọn theo bề mặt sáng bóng | Đối chiếu thêm Ra, đường kính, dung sai và độ thẳng |
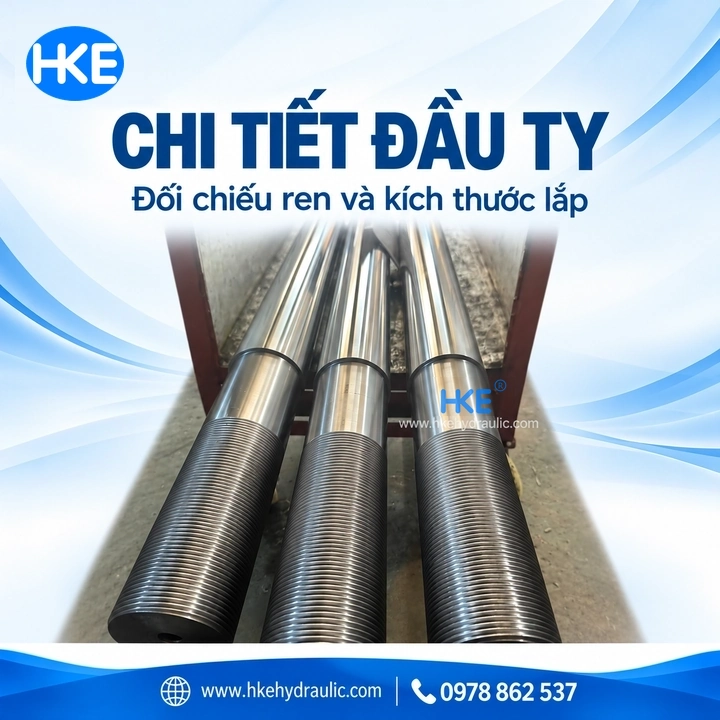
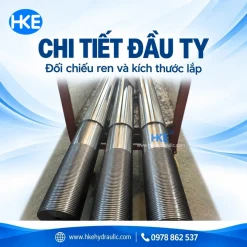
| Chỉ đo đường kính đầu ren | Ghi đủ bước ren, chiều dài ren và các vai lắp |
| Lấy thông số catalogue cho mọi lô hàng | Xác nhận đúng dòng hàng và tài liệu đi kèm |
Ví dụ đặt phôi: bản vẽ có ty hoàn thiện dài 500 mm chưa đồng nghĩa phôi cắt đúng 500 mm. Nếu còn gia công mặt đầu, người gia công cần xác định lượng dư rồi gửi chiều dài phôi cần đặt. HKE cắt theo chiều dài đã thống nhất, tránh nhầm giữa kích thước phôi và thành phẩm.
8. Lý do chọn HKE Hydraulic: cắt lẻ theo yêu cầu khách hàng
HKE cung cấp ty ben cắt lẻ theo yêu cầu khách hàng. Khách có thể gửi quy cách cho một đoạn hoặc nhiều đoạn phục vụ chế tạo và sửa chữa. Nội dung trao đổi nên có đường kính, chiều dài phôi, số lượng và loại ty cần dùng.
Để báo hàng nhanh, có thể gửi theo mẫu: “Ty ben mạ crom Ø… mm × dài phôi… mm, số lượng… đoạn, loại thường/tôi cao tần…, yêu cầu kỹ thuật…”. HKE xác nhận quy cách cung cấp và chiều dài cắt trước khi thực hiện. Liên hệ 0978 862 537 để trao đổi nhu cầu.
9. FAQ về ty ben thủy lực và dịch vụ cắt lẻ
HKE có cắt lẻ ty ben theo chiều dài khách yêu cầu không?
Có. HKE cắt lẻ theo yêu cầu khách hàng. Hãy gửi đường kính, chiều dài phôi cần cắt, số lượng và loại ty để xác nhận quy cách cung cấp.
Ty ben cứng có phải luôn đạt 55–60 HRC?
Không nên áp dụng một khoảng chung. Trong bảng ASO, C45E tôi cao tần đạt tối thiểu 55 HRC, còn 20MnV6 tối thiểu 42 HRC. Phải đọc đúng dòng vật liệu và phiên bản xử lý.
Ty ben mềm có được mạ crom cứng không?
Có thể có. “Mềm” thường là cách gọi phân biệt trạng thái thép với loại tôi cứng bề mặt. Độ cứng lớp crom phải được đọc riêng theo thông số nhà cung cấp.
Ra 0,20 µm và 55 HRC có cùng ý nghĩa không?
Không. Ra mô tả độ nhám bề mặt, còn HRC là thang đo độ cứng. Một thông số không thay thế thông số còn lại.
Có thể nhìn ảnh để xác định loại ty cứng hoặc mềm không?
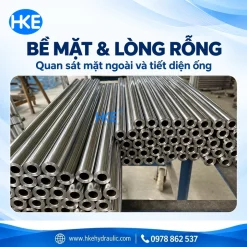
Ảnh giúp xem hình dạng, bề mặt và chi tiết đầu ty, nhưng chưa đủ xác nhận mác thép, HRC hoặc chiều sâu lớp tôi. Cần thông tin hàng và hồ sơ kỹ thuật tương ứng.
Đặt ty có ren cần gửi gì?
Gửi bản vẽ có đường kính ren, bước ren, chiều dài ren, các vai trục và chiều dài tổng. Ảnh đầu ren trong bài nhằm minh họa việc đối chiếu; không mặc định mọi phôi cắt lẻ đã được gia công ren.
10. Sản phẩm liên quan khi chế tạo và sửa chữa xi lanh
Khi chọn phôi cho thân xi lanh, xem ống nòng xi lanh thủy lực HKE — cắt lẻ theo yêu cầu và bảng tra quy cách. Ty ben và ống nòng là hai chi tiết khác nhau, cần chọn đồng bộ theo bản vẽ.
Đối chiếu thêm nhóm phốt bụi theo kết cấu lắp: phốt bụi DH/DHS, phốt bụi DKB vỏ sắt và phốt bụi LBH. Chọn đúng kích thước và kiểu rãnh; phốt bụi không thay thế phốt làm kín ty.
Nguồn tham khảo kỹ thuật: ASO H&P, General Catalogue, A-CHROME BAR, trang 18–21. Thông số catalogue được nêu để hướng dẫn đọc và lựa chọn; thông số sản phẩm cung cấp được xác nhận theo hàng thực tế.
| Dịch vụ | Cắt lẻ theo yêu cầu khách hàng |
|---|---|
| Quy cách đặt hàng | Đường kính × chiều dài phôi × số lượng |
Chỉ những khách hàng đã đăng nhập và đã mua sản phẩm này mới có thể để lại đánh giá.
Sản phẩm tương tự
TY BEN & ỐNG BEN THUỶ LỰC
Ống nòng xi lanh thủy lực – Cắt lẻ theo yêu cầu, bảng tra 52 quy cách
Đánh giá
Chưa có đánh giá nào.